Article Directory
زجاجة ماء عطر سعة 50 مل بجرعة 0.07 مل لكل تمريرة تغير ملمس الرذاذ عندما ينحرف ناتج التدفق بمقدار 0.01 مل. نادرًا ما يكون هذا الانجراف مشكلة في الصيغة أو مشكلة في المكونات. إنها مشكلة تجميع، يتم تحديدها من خلال كيفية تجعيد الطويق، وكيفية وضع الجذع والحشية، ومدى عمق أنبوب الغمس في الزجاجة.
يعمل التجميع التلقائي على تحسين اتساق تصنيع مضخة رش العطر لأنه يستبدل حكم المشغل بالقوة المقاسة والسكتة المقاسة والعمق المقاس في كل وحدة، ثم يسجل النتيجة. يقوم المكشكش اليدوي بإعادة إنتاج حلقة إغلاق في حدود 0.10 إلى 0.15 مم تقريبًا؛ تم تخصيص محطة تجعيد مؤازرة على خط مفهرس للحفاظ على نفس البعد داخل 0.05 مم، وتقوم بفحص كل جزء بدلاً من كل جزء من مائة.
نظمت شركة Zhangjiagang XinYe Chemical Sprayer Co., Ltd. الإنتاج وفقًا لهذا المنطق منذ عام 2006، حيث قامت بتشغيل ختم الألومنيوم، وقولبة الحقن، وأنودة الألومنيوم، والتجميع الآلي عبر ثلاث قواعد في Zhangjiagang وHuai'an، مع أكثر من 600 موظف وما يقرب من 100 موظف جودة وفني.
يتحكم التجميع التلقائي في أربعة متغيرات في نفس الوقت: هندسة التجعيد، وعمق جلوس الجذع، وعمق إدخال أنبوب الغمس، والملاءمة بين الياقة وعنق الزجاجة. يتم قياس كل منها بعشر المليمتر، ويتم تغذية كل منها مباشرة بالجرعة لكل ضربة ومعدل التسرب.
اتساق التجميع هو قدرة خط الإنتاج على إعادة إنتاج نفس هندسة المضخة ونفس إخراج الشوط بعد جزء، ويتم قياسه كمعامل تباين عبر عينة بدلاً من قراءة تمريرة واحدة أو فشل.
خذ هندسة التجعيد أولاً. يتم ضغط الطويق على الرقبة بحيث يتم ضغط الحشية في شريط مانع للتسرب. اضغط قليلاً جدًا وستفقد العبوة وزنها في اختبار التبخر لمدة 48 ساعة؛ اضغط كثيرًا وسيتشوه الطوق، وبالتالي يرتبط المشغل ولن يتمكن زنبرك العودة من إعادة ضبط المكبس بشكل نظيف. يقوم رأس التجعيد المُراقب بقياس قوة الإغلاق وقطر التنورة النهائي في كل حركة، لذا فإن نفس الضغط يهبط على حشية كل وحدة.
يتبع الجلوس الجذعي وعمق أنبوب الغمس نفس القاعدة. يؤدي الضغط على الجذع بعمق 0.05 مم إلى زيادة الاحتكاك بالجسم؛ يقوم أنبوب غمس مقطوع بطول 1 مم بسحب الهواء في نهاية الزجاجة بدلاً من العطر. تقطع المحطات الأوتوماتيكية إلى طول مبرمج وتضغط إلى عمق مبرمج، ثم تحقق باستخدام كاميرا أو مستشعر الإزاحة قبل أن يتحرك الجزء.
 FEA15 الموردين مضخة تجعيد مضخة التجعيد FEA15 عبارة عن مضخة رش محكمة الغلق لزجاجات العطور أو حاويات السوائل الأخرى. مصنوعة من الألومنيوم والبلاستيك، وهي مناسبة للختم اليدوي أو الآلي. عرض المنتج →
تفقد مجموعة المقاعد الاتساق في ثلاثة أماكن يمكن التنبؤ بها: تطبيق قوة التجعيد يدويًا، وعمق الجلوس الذي يتم الحكم عليه من خلال الشعور، وتقليل الفحص إلى أخذ العينات. لا يتغير تصميم المضخة، ولكن يتغير الانتشار حول التصميم.
الحجم مهم بقدر الدقة. تنتج محطة البدلاء بضع مئات من المضخات في كل وردية عمل، لذلك لا يظهر اتجاه الخلل إلا بعد تعبئة عدة آلاف من الوحدات. ينتج الخط المفهرس بمعدل 60 مؤشرًا في الدقيقة 1,440 مضخة في الساعة، مما يعني أن الانحراف في ضغط الحشية يصبح مرئيًا خلال دقائق ويمكن تصحيحه قبل انتهاء الدفعة.
يقوم خط ضخ العطور الآلي بخمس مراحل متتالية: التغذية والتوجيه، والتجميع الفرعي، وقطع أنبوب الغمس وإدخاله، والتجعيد المؤازر، والتحقق من الجرعة والتسرب في الخط.
الجرعة لكل تمريرة هي الرقم الأول الذي تدققه العلامة التجارية للعطور، قبل نمط الرش وقوة التشغيل. في فحص 100 شوط، تحتفظ مضخة التجعيد المجمعة تلقائيًا FEA15 بالإخراج داخل نافذة زائد أو ناقص 5 بالمائة حول الجرعة الاسمية، بينما ينتشر تجميع المقعد من نفس المكونات غالبًا عبر 10 إلى 15 بالمائة.
والسبب ميكانيكي وليس إحصائيا. تعتمد الجرعة على الحجم الذي يمسحه المكبس، والذي يعتمد على عمق جلوس الجذع والتحميل المسبق للنابض، والذي يعتمد على عمق الضغط وارتفاع التجعيد. عندما يتم الاحتفاظ بهذه الأبعاد الثلاثة بواسطة الماكينات ويتم التحقق منها في كل وحدة، يضيق توزيع الجرعة، وتظل القيمة الاسمية التي تحددها غرفة الفوهة والمكبس حيث وضعها التصميم. تتبع مجموعات المضخات اللولبية مثل 13/415 و15/415 و18/415 نفس النمط: بمجرد تكرار مشاركة الخيط وضغط الحشية، تتصرف المضخة مثل العينة التي تمت الموافقة عليها.
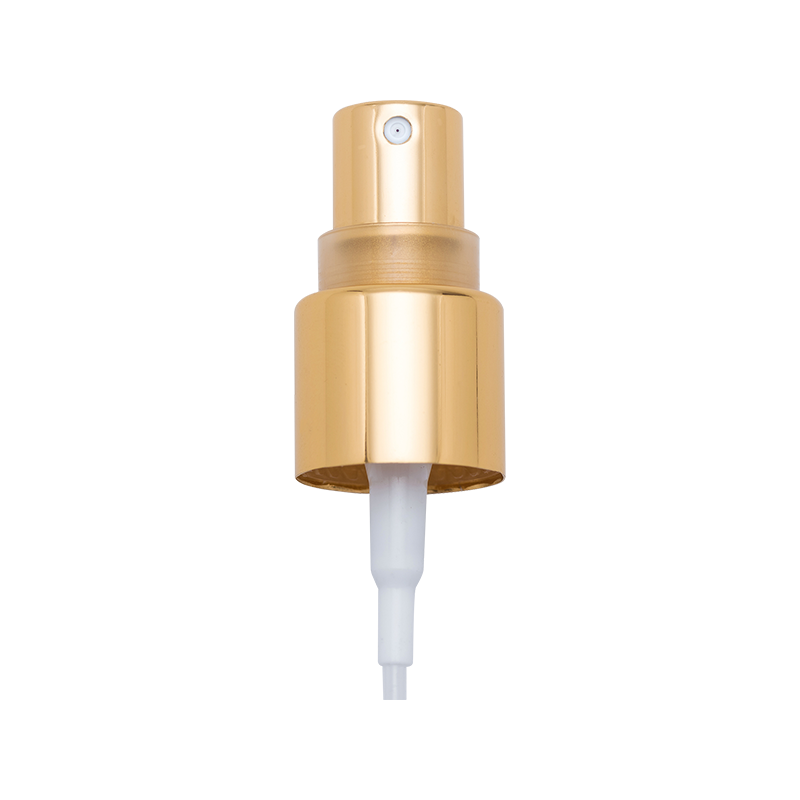 XY-LK-18/415 بخاخ مضخة رذاذ عطرية مقاس 18 مم إن بخاخ مضخة الرذاذ الدقيقة للعطور اللولبية مقاس 18 مم عبارة عن مكون توزيع مصمم بدقة مصمم للتطبيق المتحكم فيه للعطور السائلة ومستحضرات التجميل. عرض المنتج →
يحدد مقاس الياقة والرقبة ما إذا كان من الممكن تجميع المضخة تلقائيًا أم لا. سيتم وضع طوق متدرج داخل نافذة مركزية مقاس 0.10 مم وعنق زجاجة منتهية حتى 13/415 أو 15/415 داخل رسم صانع الزجاج في العش دون تشويش؛ طوق 0.3 مم من الجولة سيوقف الخط.
| المعلمة | نافذة أوتوماتيكية | انتشار مقاعد البدلاء | مفعول به عند تجاوزه |
| قطر التنورة المجعدة | زائد أو ناقص 0.05 ملم | 0.10 إلى 0.15 ملم | يختلف ضغط الحشية، ويزيد فقدان التبخر |
| ارتفاع تجعيد | زائد أو ناقص 0.10 ملم | 0.20 إلى 0.30 ملم | المحرك يربط أو ياقة المقاعد فضفاضة |
| عمق الجلوس الجذعية | زائد أو ناقص 0.05 ملم | زائد أو ناقص 0.15 ملم | تغيرات الاحتكاك، وتغيرات الجرعة |
| تركيز الياقة | إجمالي 0.10 ملم | إجمالي 0.25 ملم | انحشار وحدة التغذية، والغطاء لن يجلس |
| تشطيب الرقبة (13/415، 15/415، 18/415) | لكل رسم صانع الزجاج | يختلف حسب تجويف القالب | المضخة لن تجعد بشكل مربع |
| تراجع طول الأنبوب | زائد أو ناقص 0.5 ملم | زائد أو ناقص 1.5 ملم | سحب الهواء قبل أن تصبح الزجاجة فارغة |
تتراكم التفاوتات، لذلك يجب على صانع المضخة أن يمسك النصف الأكثر إحكامًا من التجميع. عندما يأتي الطوق والغطاء المصنوع من الألومنيوم والمضخة من مصنع واحد، يمكن اختبار تغيير قطر الطوق مقابل المضخة في نفس اليوم بدلاً من انتظار شحنة من طرف ثالث. أبعاد الياقة والرقبة لها أيضًا معنى فقط مقابل تشطيب محدد، ولهذا السبب يجب على المشترين إرفاق رسم الرقبة بأمر المضخة بدلاً من تسمية سلسلة، كما هو موضح في هذا الدليل لـ معايير تحمل طوق العطور .
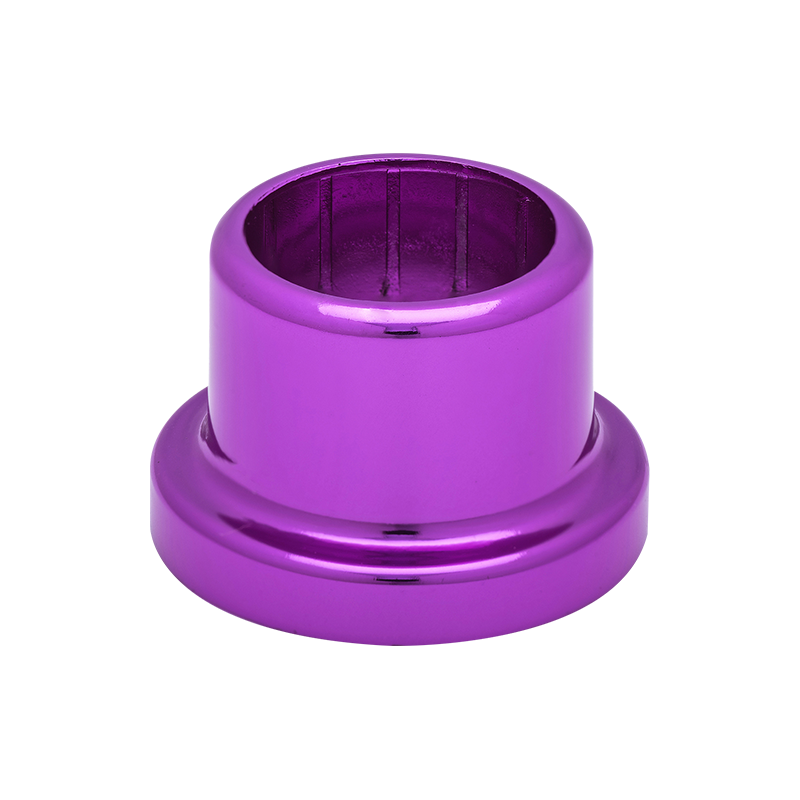 XY-ZT-17.05*15.6 22.8*4 طوق عطر تجميلي من الألومنيوم مع خطوة هذا المنتج عبارة عن طوق أملس من الألومنيوم مصمم لتغليف مستحضرات التجميل أو العطور. بقطر 22.8 ملم وارتفاع 4 ملم، يتميز بتصميم متدرج... عرض المنتج →
اطلب من المورد ثلاث مستندات قبل الطلب الأول: دراسة قدرة الجرعة على 100 مضخة متتالية، ومخطط التحكم في قطر التجعيد مع الحدود العليا والدنيا، وتقرير اختبار التسرب أو فقدان الوزن. يمكن للمصنع الذي يقوم بتشغيل التجميع الآلي إنتاج الثلاثة جميعًا من بيانات الإنتاج المباشر بدلاً من مجموعة عينات منتقاة يدويًا.
ثم تحقق من مكان تصنيع المكونات. عند تجميع المضخة، وختم الألومنيوم، وقولبة الحقن، والأكسدة داخل مصنع واحد، يمكن التحقق من صحة تغيير التسامح على الياقة أو الغطاء مقابل المضخة خلال يوم واحد. هذا التكامل هو ما يجعل النافذة التي يبلغ قطرها 0.05 ملم عملية وليست نظرية، وهو السبب وراء أهمية الأدوات الداخلية عندما تقوم إحدى العلامات التجارية بتغيير عنق الزجاجة أو الغطاء النهائي.
عند انحراف جرعة بنسبة 1 بالمائة عند طلب 100000 وحدة، توفر 1000 مضخة رذاذًا لم توافق عليه العلامة التجارية مطلقًا، وتظهر هذه الوحدات كشكاوى من المستهلكين بدلاً من رفض الخط.
تقع خارج الهدف الحسي المعتمد لكل 1 بالمائة من انحراف الجرعة عند طلب 100000 وحدة.
التجميع التلقائي والفحص التلقائي وعنوان نظام الجودة الموثق الذي يتم حسابه مباشرة. تدير XinYe الإنتاج وفقًا لمعيار ISO 9001 وتستخدم معدات الإنتاج والفحص الآلية عبر خطوط المضخات والأطواق والأغطية، التي تغطي مضخات تجعيد FEA13 وFEA15 وFEA18 وFEA20، والمضخات غير المجعدة، والمضخات اللولبية من 12/415 إلى 18/415، بالإضافة إلى أطواق وأغطية الألومنيوم المخصصة المصنوعة في نفس الموقع.
بالنسبة للمشترين، الاستنتاج العملي قصير: حدد نافذة التسامح، وليس فقط نموذج المضخة، واطلب بيانات الإنتاج التي تثبت قدرة الخط على الاحتفاظ بها.
فهو يغير الانتشار، وليس التصميم. مضخة تجعيد FEA15 مُصنفة بجرعة اسمية 0.07 مل تقرأ تقريبًا 0.066 إلى 0.074 مل عبر 100 وحدة متتالية من خط آلي، مقابل 0.060 إلى 0.080 مل من تجميع المقعد. يبقى نمط الضباب وزاوية التفتت وقوة التشغيل داخل نفس المواصفات.
يتم الدافع وراء التقاطع من خلال استهلاك الأدوات، وليس من خلال حد أدنى ثابت. عادةً ما تستعيد أداة التجعيد ومجموعة التغذية والعش لحجم مضخة واحدة تكلفتها عندما تقل تكلفة الأدوات لكل وحدة عن تكلفة العمالة لكل وحدة، وهو ما يحدث عادةً بالنسبة للمضخة اللولبية 15/415 بين 20000 و50000 وحدة من وحدة SKU واحدة. تحت هذا النطاق، تعد المكبس شبه الأوتوماتيكي المزود بعش تجعيد ثابت هو الطريق الأكثر اقتصادا.
نعم، إذا كانت مخصصة للتغذية. الياقات المتدرجة، والياقات ذات الأخدود، والأطواق المنقوشة، والأغطية المستقيمة المصنوعة من الألومنيوم، كلها تعمل تلقائيًا عندما تحمل شطبًا داخليًا، ونافذة مركزة مقاس 0.10 مم، ومسار تغذية مطابقًا لقطرها الخارجي. يتم تحميل الأشكال المخصصة التي لا تحتوي على هذه الميزات يدويًا، مما يعيد تقديم التباين الذي تم إنشاء الخط لإزالته.
المرجع ثلاثة. ISO 2859-1 لخطة أخذ العينات ومستويات AQL؛ ISO 9001 لنظام جودة الموردين، والتي تحملها XinYe؛ وISO 22716 عندما يكون المنتج المعبأ عبارة عن مستحضرات تجميل، لأنه يحكم بيئة التعبئة التي يجب على المضخة البقاء عليها. أضف رسم رقبة صانع الزجاج، نظرًا لأن أبعاد التجعيد تكون ذات معنى فقط مقابل النهاية المحددة 13/415 أو 15/415 أو 18/415.
 XY-PT-⊘13AB 13mm تجعيد عطر مضخة رذاذ خفيف نوع قصير
 XY-PT-⊘13CAMG 13 مم تجعيد عطر مضخة رذاذ خفيف نوع أقصر
 XY-PT-⊘15JDGB 15 مللي متر تجعيد عطر مضخة رذاذ خفيف نوع عالي
 XY-PT-⊘15JDAB 15 مم تجعيد عطر مضخة رذاذ خفيف نوع قصير
 XY-PT-⊘15ABMG 15mm تجعيد عطر مضخة رذاذ خفيف نوع قصير
 XY-PT-⊘15CAMG 15mm تجعيد عطر مضخة رذاذ خفيف نوع أقصر
 XY-PT-⊘20MGBMG 20mm تجعيد عطر مضخة رذاذ دقيقة نوع أعلى مع تفريغ أكبر
تليفون: +86-13812990918
الهاتف: +86-512-58962260
موقعنا: رقم 3، طريق شيانغكون، ليو، تشانغجياجانغ.


 English
 русский
 Español
 عربى
 Português
